切削液浓度失衡危害大!过高、过低都会给机加工带来重大损失
在数控加工、车铣磨等金属加工工序中,金属切削液被称作机床加工的 “血液”,承担冷却、润滑、防锈、排屑四大核心作用。很多加工厂只关注切
削液品牌,却忽略浓度控制这一关键指标。金属切削液浓度低于标准或超标过高,都会直接影响工件品质、刀具寿命、设备状态,同时带来成本
浪费与车间安全隐患机械工业信。
一、金属切削液浓度过低的主要危害
不少企业为节省切削液成本,刻意多加清水稀释,短期看似省钱,长期损失却十分惊人。
1. 润滑不足,刀具快速磨损
切削区润滑膜变薄甚至失效,刀具与工件摩擦加剧,切削阻力变大,刀具磨损、崩刃概率大幅上升,刀具寿命显著缩短,频繁换刀停机,拉低生
产效率。加工后工件表面粗糙度变差,容易出现刀纹、拉伤、毛刺,废品率上升。攻丝、铰孔等精密工序,还容易出现断丝锥问题。
2. 防锈性能失效,工件与机床锈蚀
防锈剂含量不足,加工后的工件、机床内部导轨、铸件极易生锈。尤其潮湿车间,工件工序间存放短短数小时就会产生锈斑,造成工件报废,机
床锈蚀还会加速设备老化,维修成本增加。
3. 极易滋生细菌,切削液快速变质发臭
杀菌剂、防腐剂浓度不足,槽液里细菌、真菌大量繁殖,切削液很快变浑浊、散发臭鸡蛋异味,出现破乳分层。槽液使用寿命大幅缩短,需要频
繁整槽更换废液,废液处理成本增加,污染车间环境。
4. pH 值下降,加速金属腐蚀
浓度偏低会造成槽液 pH 下滑,不仅钢铁件生锈,铝合金等有色金属也容易发生点蚀,造成工件表面斑点缺陷。
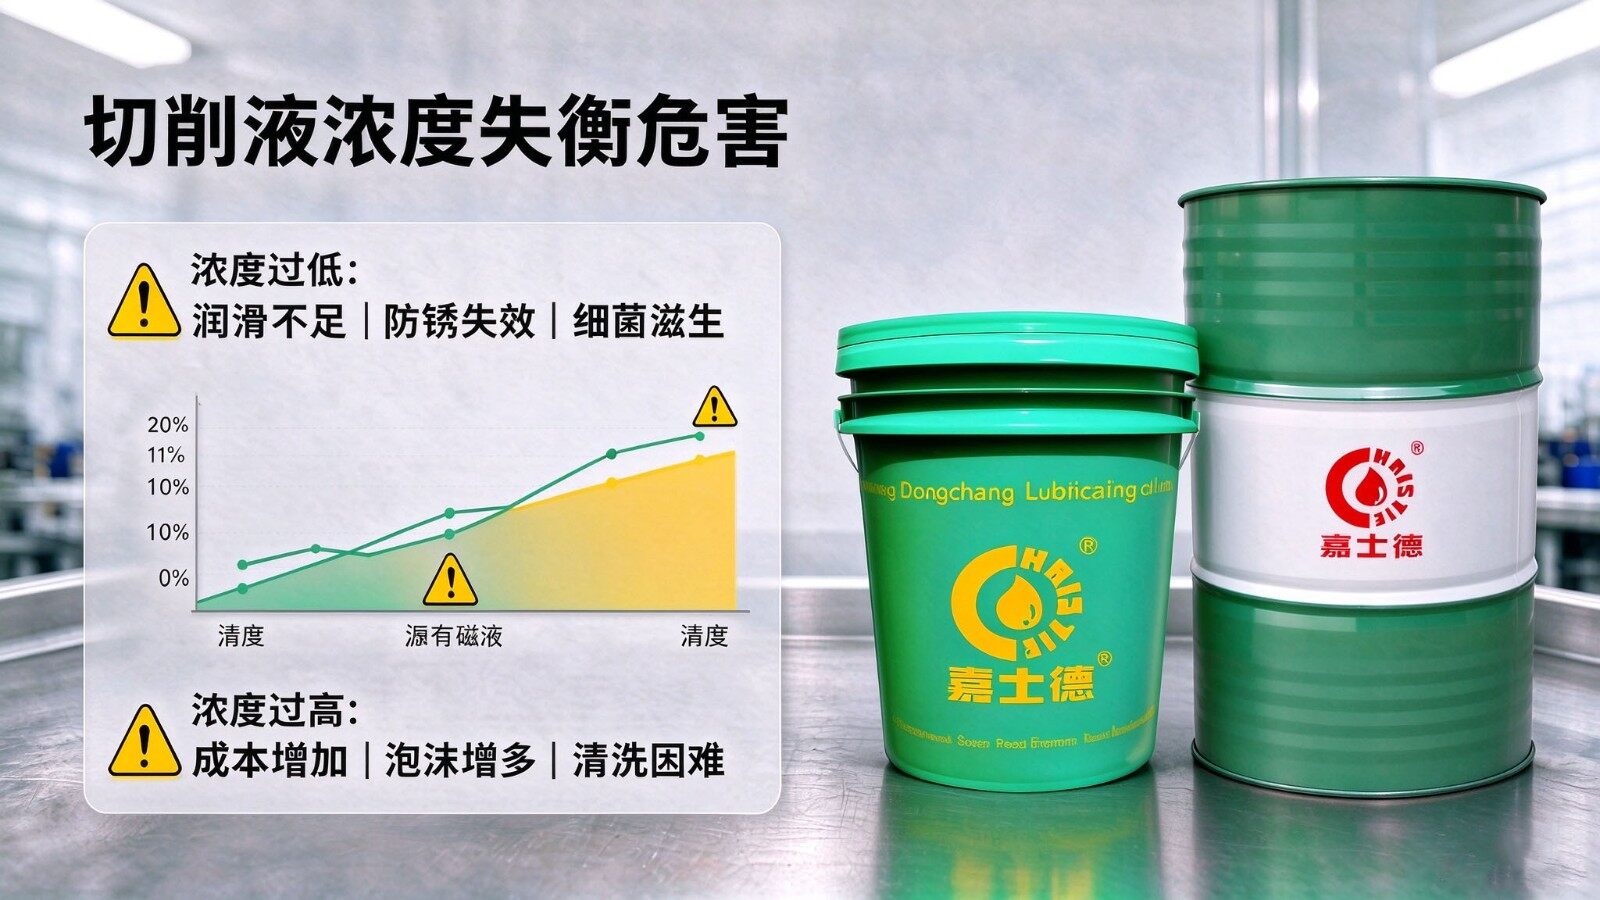
二、金属切削液浓度过高带来的隐患
部分操作人员认为 “浓度越高,润滑效果越好”,盲目多加原液,同样会引发一系列问题。
1. 生产成本无端增加,原液大量浪费
超出工艺要求的高浓度,并不会持续提升加工性能,只会消耗更多切削液原液,直接拉高耗材采购成本,长期累计是一笔不小的开支。
2. 冷却性能下降,泡沫增多影响加工
浓度偏高,液体粘度上升,散热能力降低,切削区域热量无法及时带走;同时极易大量起泡,泡沫覆盖切削区域,阻碍冷却与冲屑,造成加工冒
烟、排屑不畅,过滤器更容易被淤渣堵塞,槽液脏污加速机械工业信...。
3. 工件、机床残留严重,清洗难度加大
高浓度切削液干燥后会形成粘稠油膜,附着在工件、夹具、机床工作台、导轨表面,形成顽固污垢,增加后续工件清洗工作量,严重时影响机床
导轨滑动,造成卡滞。对铝、铜等有色金属,过高浓度还可能造成表面腐蚀、产生色斑。
4. 危害操作人员健康
高浓度金属切削液脱脂性更强,接触皮肤容易造成干燥、脱皮、皮炎;切削产生油雾,刺激呼吸道与眼部,提升车间职业健康风险。
三、金属切削液浓度管控建议
1. 严格按照产品说明书配比,不同材质、不同加工工艺(车、铣、磨、攻丝)推荐浓度不一样,不要凭经验随意兑水。常规乳化液、半合成切削
液常用区间多为 5%~10%,全合成切削液多为 3%~8%,以厂家参数为准。
2. 日常使用折光仪定期检测浓度,每班 / 每日记录数据;只补水不补原液会造成浓度持续走低,补加时需要原液与水同步添加。
3. 定期清理水箱切屑、浮油,浮油会加速细菌繁殖,破坏金属切削液稳定性,造成浓度异常波动。
4. 做好 pH 值、气味、外观同步监测,一旦出现异味、浑浊、起泡、工件生锈,及时排查浓度是否超标或不足。
金属切削液管理的核心不是选最贵的产品,而是维持稳定合理的使用浓度。浓度过低省小钱亏大钱,浓度过高造成原料浪费、安全风险上升。建立常
态化检测维护制度,控制好金属切削液浓度,既能稳定产品加工质量、延长刀具和金属切削液使用寿命,也能降低废品、设备维修、废液处理综合成本,
为机加工企业提质降本
- 上一篇:铜加工总翻车?选对这款铜切削液,氧化、毛刺全搞定!
- 下一篇:没有了