不锈钢加工切削液怎么选?解决粘刀、工件难抛光难题
不锈钢加工容易出现粘刀、加工硬化、抛光不良问题,不锈钢切削液该如何选型?本文将讲解车、铣、攻丝加工的切削液选择要点。
在机加工行业,不锈钢一直属于典型难加工材料。无论是 201、304、316 不锈钢,加工时极易产生加工硬化现象,刀具和工件之间容易出现粘刀、积屑瘤,不仅加快刀具磨损,还会在工件表面留下刀纹,导致后续抛光困难,很多工厂都为此头疼。 除了机床参数、刀具材质,切削液选型不合适,是不锈钢加工不良的重要诱因。
不锈钢加工对切削液的核心性能要求
优异的极压润滑性不锈钢切削区域温度高、切削阻力大,普通切削液油膜容易在高温下破裂。需要含有极压添加剂的切削液,在高温高压下仍能形成润滑膜,隔离刀具与工件,减少金属熔焊,抑制积屑瘤,解决粘刀问题。
良好冷却能力不锈钢导热系数低,大量热量聚集在刀尖位置,容易造成刀具快速烧损。水溶性切削液冷却效果优于纯油切削液,适合连续大批量车铣加工。
防锈与抗腐蚀能力加工后的不锈钢工件,工序间存放容易出现水渍锈、点蚀。切削液需要配套合适的缓蚀组分,兼顾工件防锈,同时保护机床铸件不生锈。
稳定性强,不易腐败不锈钢加工产生大量细小金属粉末,粉末混入切削液会加速细菌繁殖,容易造成切削液提前变质,需要配方具备良好的生物稳定性。
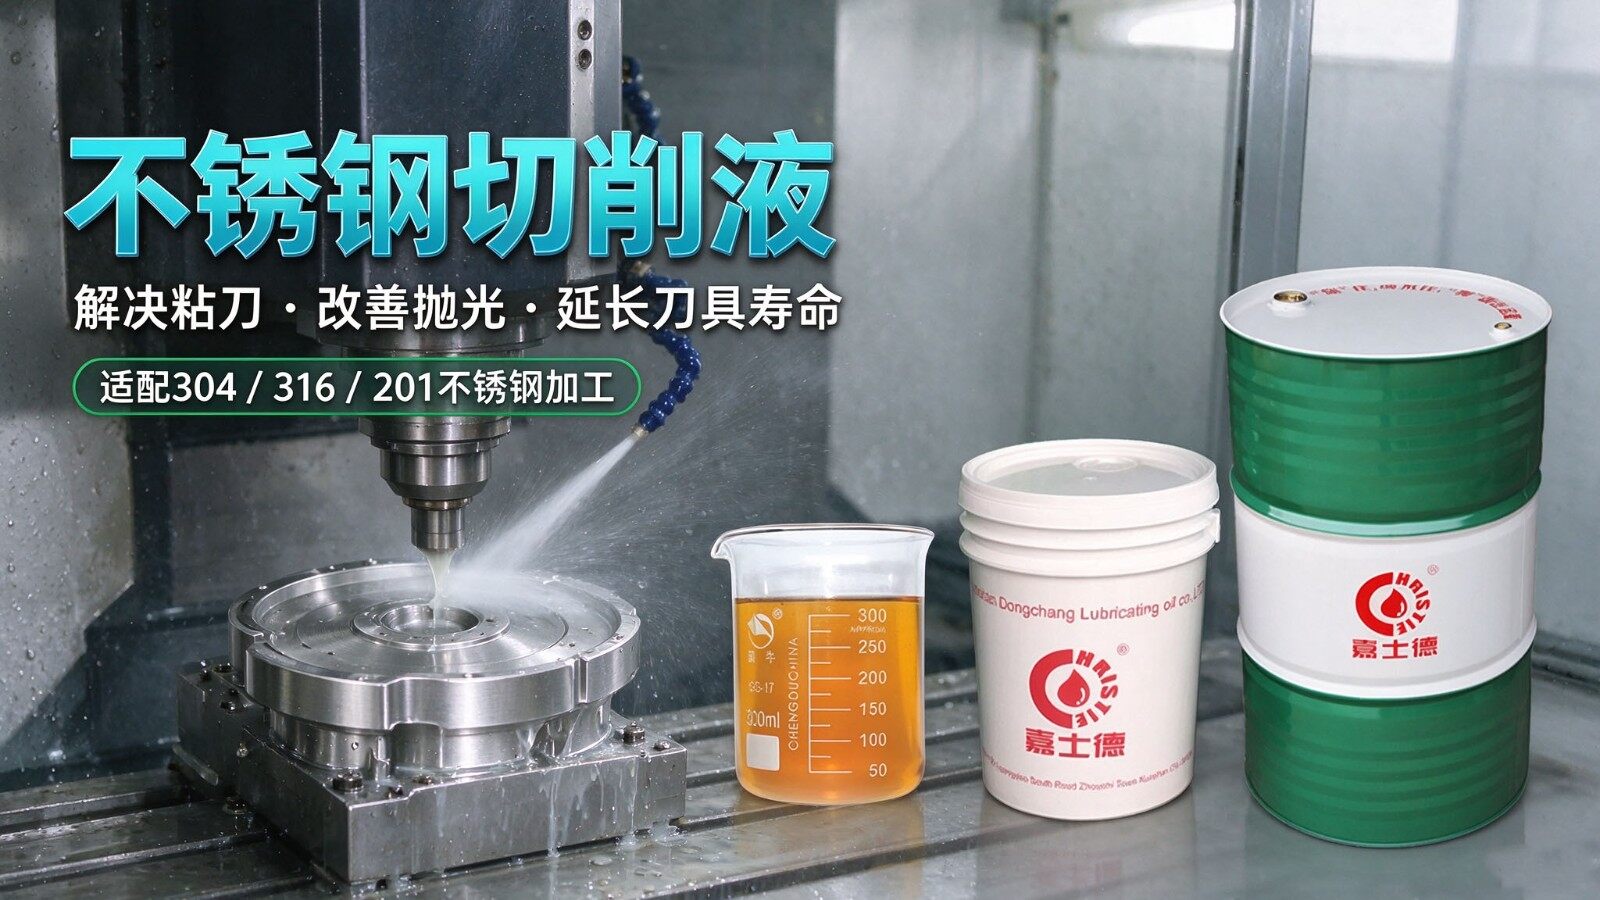
不同不锈钢加工工艺切削液选型参考
不锈钢车削、普通铣削:推荐半合成切削液,平衡冷却、润滑与防锈,适用 304、201 不锈钢常规加工,性价比高。
重载铣削、粗加工:切削负荷大,优先选用高极压型半合成切削液,降低加工硬化带来的刀具损耗。
不锈钢攻丝、铰孔:螺纹加工对润滑要求极高,可选用专用极压切削液,减少丝锥崩齿,提升螺纹光洁度。
精密加工、后续需要镜面抛光:选择低残留、易清洗型切削液,减少表面油污残留,避免抛光出现麻点、色差。
不锈钢切削液使用注意事项
严格控制使用浓度,浓度不足会直接削弱极压润滑性能,加重粘刀;但浓度过高会提升成本,还容易造成工件表面残留难清洗。
做好液槽维护,及时清除不锈钢微细切屑,金属粉末长时间悬浮会加速切削液老化。
不同品牌切削液不要随意混加,新旧液更换前建议清槽消毒,避免破乳失效。
定期监测 pH、折光浓度,出现指标异常及时调整。
不锈钢加工想要降低不良率、延长刀具寿命,不能只依靠提高切削参数或者更换刀具。选对适配工况的不锈钢专用切削液,能有效减少粘刀,改善工件表面质量,降低抛光返工成本。 您如果有不锈钢加工难题,可以联系我们切削液厂家,提供试样测试,定制匹配工况的切削液方案
- 上一篇:高速切削与精密加工对切削液的性能要求有何不同?
- 下一篇:没有了